


3D Baskıda Katman Ayrılması (Layer Delamination) Nedir? Neden Olur ve Kesin Çözümleri
3D baskı alırken en can sıkıcı sorunlardan biri katman ayrılması (layer delamination) problemidir.
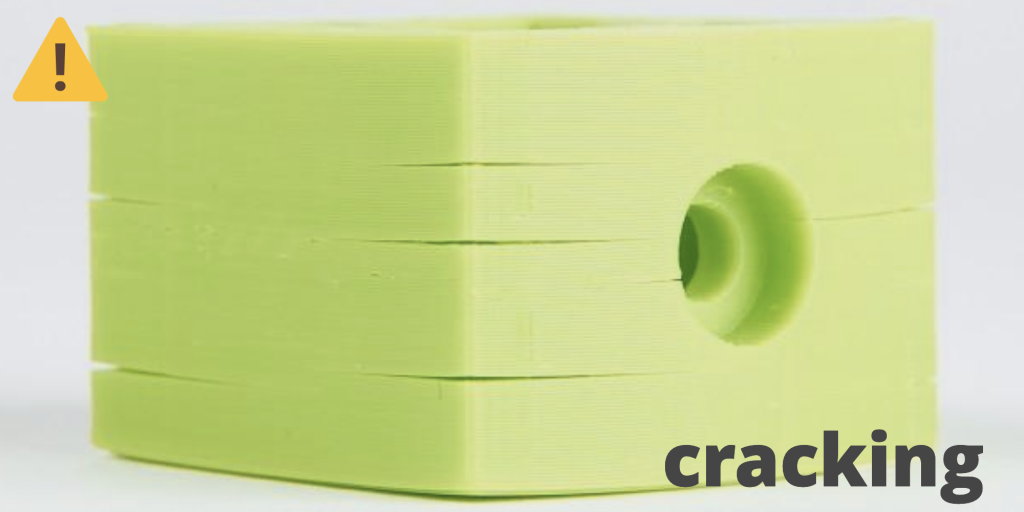
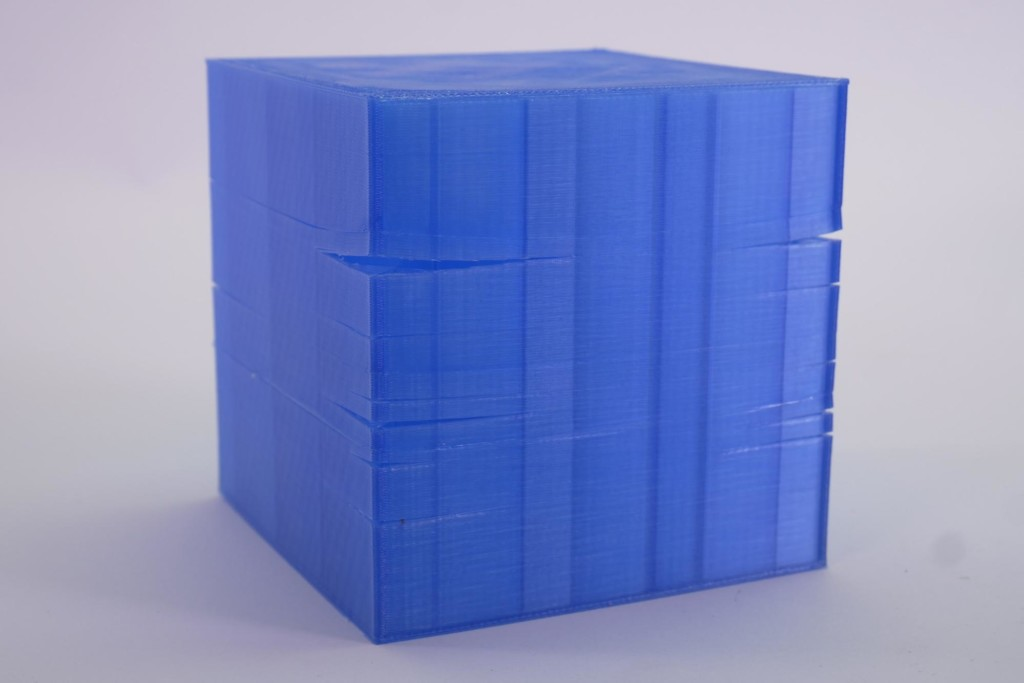
Baskı tamamlandıktan sonra parçanın katmanlar boyunca çatlaması, kolayca kırılması veya baskı sırasında katmanların birbirine iyi kaynaşmaması bu sorunun en net işaretidir.
Bu içerikte 3D baskıda katman ayrılması neden olur, nasıl önlenir ve özellikle ABS/ASA gibi malzemelerde dayanımı artırmak için uygulanabilecek pratik ayarları adım adım anlatıyorum.
Katman Ayrılması (Layer Delamination) Ne Demek?
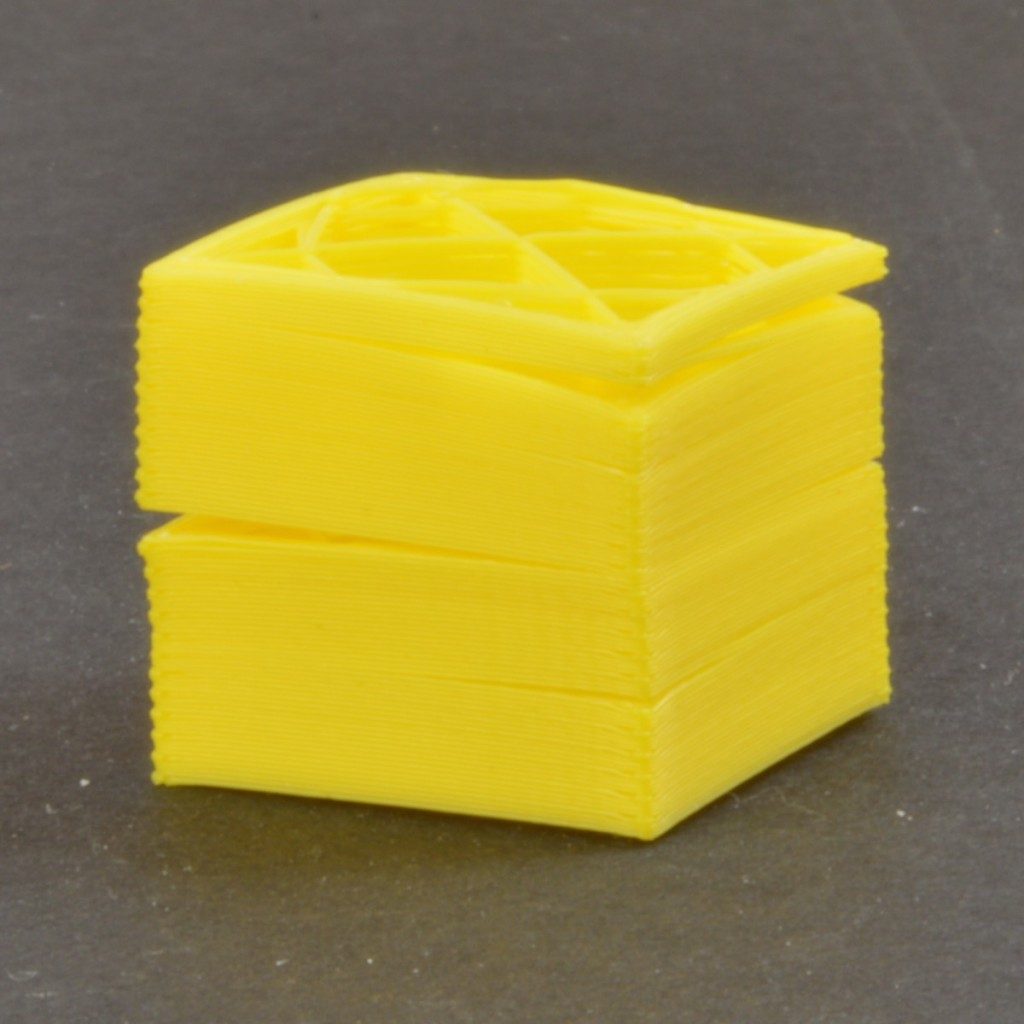
Katman ayrılması, 3D baskıda üst üste gelen katmanların birbirine yeterince tutunmaması sonucu parçanın zayıf bir yapıya dönüşmesidir.
Parçayı elinizle hafifçe bükünce katmanlar boyunca “yaprak gibi” ayrılıyorsa, baskıda katman yapışması zayıftır.
Bu durum fonksiyonel parçalarda, bağlantı noktalarında ve yük taşıyan bölgelerde parçayı kısa sürede kullanılamaz hale getirebilir.
3D Baskıda Katman Ayrılması Neden Olur?
Katman ayrılması tek bir ayardan kaynaklanmayabilir. Genellikle birkaç faktör birlikte sorun çıkarır.
Aşağıdaki başlıklar, 3d baskı sorunları içinde en sık görülen katman ayrılması nedenleridir.
1) Nozzle (Baskı Ucu) Sıcaklığı Düşükse
Nozzle sıcaklığı düşük olduğunda filament yeterince erimez ve alt katmanla güçlü şekilde kaynaşamaz.
Özellikle ABS, ASA ve Nylon gibi malzemelerde bu durum hızlıca 3d baskı çatlama şeklinde kendini gösterir.
2) Ortam / Kabin Sıcaklığı Yetersizse
Soğuk ortamda üst katmanlar hızlı soğur, alt katman daha sıcak kalır ve parça içinde termal gerilim oluşur.
Bu da katmanlar arasında ayrılmaya sebep olur. Kapalı kabin kullanılmayan yazıcılarda problem daha sık yaşanır.
3) Fan Ayarları Yanlışsa (Özellikle ABS/ASA)
PLA’da güçlü soğutma iyi sonuç verirken, ABS/ASA’da yüksek fan kullanımı katmanların çok hızlı donmasına yol açar.
Sonuç: katmanlar “soğuk” birleşir ve arada zayıf bağ oluşur.
4) Baskı Hızı Çok Yüksekse
Yüksek hız, filamentin alt katmana yeterince temas etmeden ilerlemesine sebep olur.
Katmanlar arası bağ güçlenmeden bir sonraki katmana geçildiği için layer delamination riski artar.
Katman Ayrılması Nasıl Önlenir? (Kesin Çözüm Adımları)
Aşağıdaki adımlar, 3d printer katman tutmuyor şikayetini çoğu senaryoda ciddi oranda azaltır.
Malzeme türüne göre küçük ince ayarlar yapmak gerekebilir; ancak temel mantık aynıdır: daha iyi kaynaşma + daha stabil sıcaklık.
1) Nozzle Sıcaklığını Doğru Aralığa Çekin
- PLA: 200–215°C
- ABS: 240–255°C
- ASA: 245–260°C
Üreticinin önerdiği sıcaklık aralığının alt sınırında katman ayrılması görüyorsanız,
nozzle sıcaklığını 5–10°C artırarak test edin. (Aşırı artırmak ipliklenmeyi artırabilir; kontrollü ilerleyin.)
2) Kapalı Kabin Kullanın (ABS/ASA İçin En Etkili Adım)
ABS/ASA filament sorunları içinde katman ayrılmasının en büyük sebebi çoğu zaman ortam sıcaklığının dalgalanmasıdır.
Kapalı kabin:
- Ortam sıcaklığını stabil tutar
- Soğuma farklarını azaltır
- Katmanlar arası termal gerilimi düşürür

3) Fanı Malzemeye Göre Ayarlayın
- PLA: %50–100
- ABS / ASA: %0–20 (çoğu zaman kapalı)
ABS/ASA basarken yüksek fan kullanıyorsanız, katman ayrılmasını engellemek için fanı düşürerek başlayın.
4) Baskı Hızını Düşürün (Özellikle Dış Duvarlarda)
Katman yapışmasını artırmak için hız büyük fark yaratır.
Genel olarak 40–60 mm/s aralığı güvenlidir.
Özellikle dış duvar (outer wall) hızını düşürmek, parça dayanımını gözle görülür şekilde artırır.
5) Katman Yüksekliğini Mantıklı Seçin
Çok düşük layer height bazı baskılarda katman birleşimini zayıflatabilir.
Fonksiyonel parçalar için çoğu senaryoda:
0.20–0.28 mm aralığı iyi bir dengedir.
6) Ekstra Dayanım İçin: Duvar Sayısı ve Infill
- Duvar (Wall/Perimeter): 3–5
- Top/Bottom: 4–6
- Infill: %20–40 (parçanın kullanım amacına göre)
Katman ayrılması yaşayan parçalar genelde yük altında çalışır. Bu yüzden duvar sayısını artırmak, sadece infill artırmaktan daha etkili olabilir.
Hangi Malzemelerde Daha Sık Görülür?
Katman ayrılması en çok aşağıdaki malzemelerde görülür:
- ABS
- ASA
- Nylon (PA)
- Karbon fiber katkılı filamentler
PLA’da daha nadirdir; ancak düşük nozzle sıcaklığı + aşırı fan + yüksek hız kombinasyonu PLA’da da katman yapışmasını zayıflatabilir.
Hızlı Kontrol Listesi (2 Dakikada Teşhis)
- Parça katman boyunca çatlıyor mu? → Nozzle sıcaklığını 5–10°C artır
- ABS/ASA basıyorsun ve oda serin mi? → Kabin / ortam izolasyonu
- Fan yüksek mi? → ABS/ASA’da fanı %0–20’ye indir
- Hız çok mu yüksek? → Outer wall hızını düşür
- Duvar sayısı az mı? → 3–5 duvar
Sık Sorulan Sorular
Katman ayrılması baskı bittikten sonra da olur mu?
Evet. Özellikle ABS/ASA parçalarda, baskı bittikten sonra soğuma sırasında da çatlama ve ayrılma oluşabilir.
Bu yüzden kabin ve ortam sıcaklığı stabilitesi kritik önemdedir.
Sadece nozzle sıcaklığını artırmak yeterli mi?
Bazı durumlarda yeterli olabilir; ancak ABS/ASA gibi malzemelerde ortam sıcaklığı ve fan ayarı genelde daha belirleyicidir.
En iyi sonuç için üçlü kombinasyonu birlikte optimize edin: nozzle + fan + kabin.
Katman ayrılması parça dayanımını ne kadar etkiler?
Çok etkiler. Katman yapışması zayıfsa parça, yük altında ani kırılabilir veya zamanla çatlayabilir.
Fonksiyonel parçalarda bu sorun, ürünün kullanım ömrünü ciddi şekilde düşürür.
Sonuç
3d baskı katman ayrılması sorunu, doğru ayarlar ve stabil bir baskı ortamıyla büyük ölçüde önlenebilir.
Özetle: nozzle sıcaklığını doğru aralıkta tutun, ABS/ASA’da fanı düşük kullanın, baskı hızını makul seviyeye çekin ve mümkünse kapalı kabin ile sıcaklığı stabil hale getirin.
Bu adımlar, layer delamination problemini azaltırken parçanın mekanik dayanımını da belirgin şekilde artırır.
Etiketler: 3d baskı katman ayrılması, layer delamination, 3d baskı sorunları, 3d baskı çatlama, katman yapışmıyor, 3d printer katman tutmuyor, abs katman ayrılması, asa filament sorunları, 3d baskı çözüm önerileri


